Вибір марки нержавіючої сталі для засувок
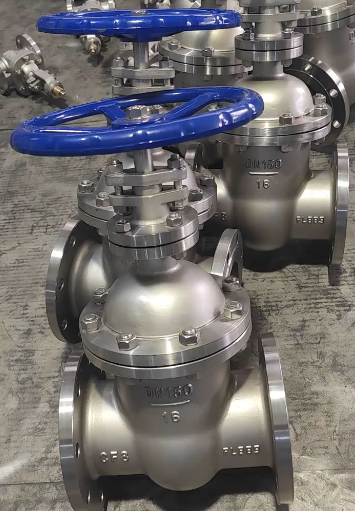
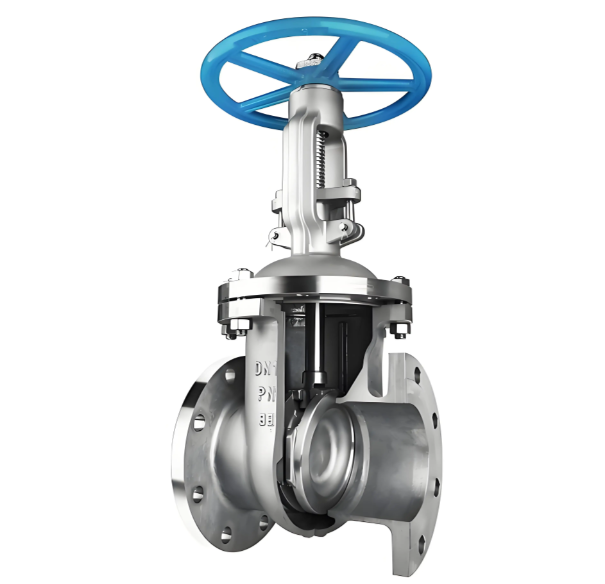
Вибір класу матеріалу дляЗасувки з нержавіючої сталі Вибір марки матеріалу для засувок з нержавіючої сталі визначається характеристиками середовища та умовами експлуатації температури та тиску. Нижче наведено три широко використовувані сорти лиття:
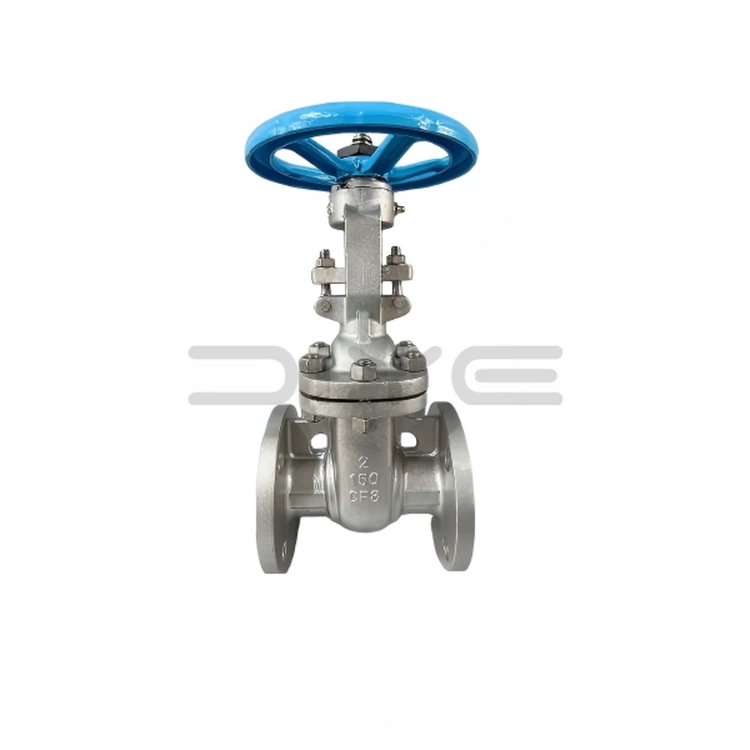
CF8 (нержавіюча сталь 304):Підходить для помірно корозійних середовищ, таких як розведена азотна кислота та органічні кислоти. Він може витримувати робочі температури до 400°C і забезпечує найбільш економічну продуктивність.
CF8M (нержавіюча сталь 316):Призначений для помірно корозійних робіт, включаючи розбавлену сірчану кислоту, фосфорну кислоту та морську воду. Його максимальна робоча температура досягає 450°C; додавання молібдену значно підвищує стійкість до точкової корозії.
CF3M (нержавіюча сталь 316L з ультранизьким вмістом вуглецю):Переважний для зварних вузлів. Його вміст вуглецю зберігається нижче 0,03%, що ефективно запобігає міжкристалітній корозії в зонах термічного впливу зварювання.
Для особливих умов експлуатації доступні альтернативні марки:
CF8C (нержавіюча сталь 347):Додавання ніобію стабілізує вуглець і забезпечує чудову стійкість до високотемпературної міжкристалітної корозії.
CN7M (сплав 20):Спеціально розроблений для роботи з гарячою концентрованою сірчаною кислотою.
Процедура вибору оцінки:
Підтвердьте тип і концентрацію технологічного середовища
Зверніться до довідників з корозійної стійкості, щоб перевірити корозійну сумісність потенційних марок
Визначити параметри робочої температури і тиску
Отримайте остаточний сорт, який задовольняє як вимогам щодо корозії, так і вимогам тиску та температури
Характеристики лиття та обробкиЗасувки з нержавіючої сталіПрактика лиття засувок із нержавіючої сталі суттєво відрізняється від засувок із вуглецевої сталі.
Нержавіюча сталь демонструє нижчу текучість розплавленого металу порівняно з вуглецевою сталлю. Для повного заповнення форми температуру заливки необхідно підвищити на 50-80°C; однак надмірна температура спричиняє грубу зернисту структуру та зниження механічної міцності.
Нержавіюча сталь також має приблизно в 1,5 рази більшу усадку, ніж вуглецева сталь. Тому більші стояки є обов’язковими при проектуванні ліберної системи, щоб пом’якшити серйозні усадочні порожнини. Під час лиття на поверхні утворюється твердіша окалина, що робить витрушування та шліфування більш трудомісткими.
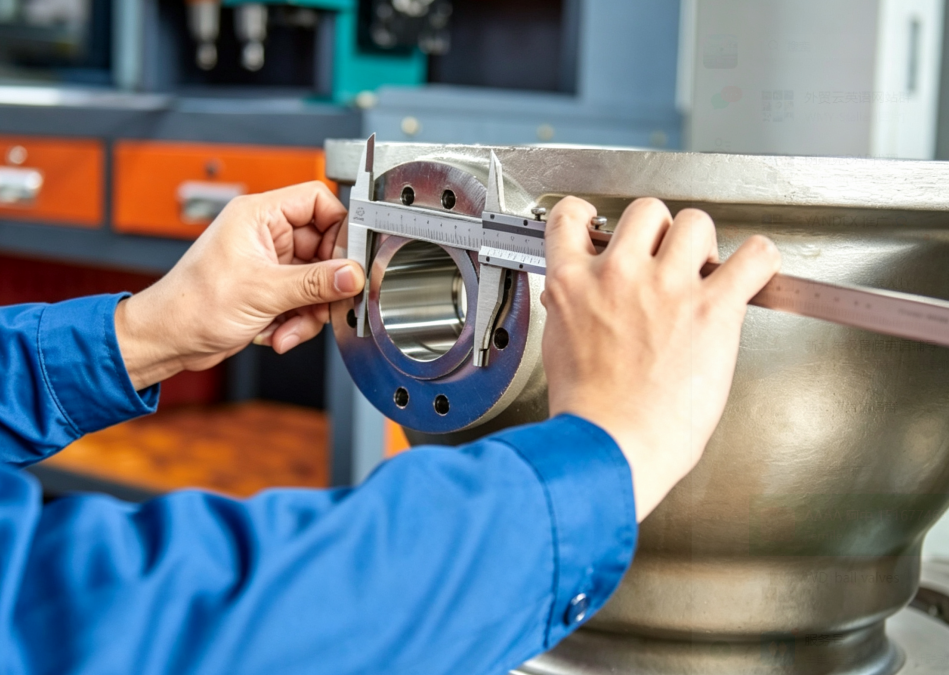
Під час механічної обробки нержавіюча сталь погано піддається механічній обробці та має сильну тенденцію до зміцнення, що прискорює знос інструменту. Практичні контрзаходи включають застосування ріжучих інструментів із твердого сплаву серії YG, зниження швидкості різання до 60–70% від типових значень для вуглецевої сталі та застосування більшої швидкості подачі, щоб уникнути затримки інструменту на загартованих поверхневих шарах.
Особливу увагу слід приділити наплавленню ущільнювальних поверхонь. Невідповідність коефіцієнтів теплового розширення між основним металом нержавіючої сталі та твердим наплавленням Stellite може спричинити залишкову напругу та деформацію компонентів після зварювання. Обробка поверхні та пасивація для засувок з нержавіючої сталі Незважаючи на властиву корозійну стійкість нержавіючої сталі, належне оздоблення поверхні та пасивація залишаються критичними для надійного терміну служби.
Обробка внутрішньої поверхні:
Внутрішні канали потоку очищаються струминним способом для видалення окалини та залишків піску. Потім компоненти обробляють змішаним пасивуючим розчином азотно-фтористоводневої кислоти. Ця обробка усуває поверхневе забруднення вільним залізом і створює рівномірну щільну пасивну плівку оксиду хрому товщиною 2–5 нм — основний бар’єр, що забезпечує захист від корозії.
Якість пасивації перевіряється за допомогою тесту на синю пляму: тестовий розчин (фериціанід калію плюс азотна кислота) наноситься на поверхню. Прохідний результат показує відсутність синього кольору протягом 30 секунд; сині плями вказують на залишкове забруднення вільним залізом.
Обробка зовнішньої поверхні:
Зазвичай засувки з нержавіючої сталі не потребують зовнішнього фарбування завдяки хорошій стійкості до атмосферної корозії. Якщо технічні характеристики проекту вимагають маркування фарбою, спочатку слід нанести епоксидну ґрунтовку, щоб усунути погану адгезію фарби до гладких поверхонь з нержавіючої сталі, а потім нанести верхнє покриття.
Поверхні ущільнювачів фланців покриті антикорозійним мастилом для тимчасового захисту під час транспортування та зберігання, уникаючи поверхневих плям іржі, які можуть погіршити ефективність ущільнення.
Схожі новини
- Що таке засувка з кованої сталі та як вона забезпечує надійне промислове керування потоком?
- Фланцевий Y-фільтр з нержавіючої сталі ANSI 150LB для надійної фільтрації трубопроводу
- Повний процес випробування кульового крана з нержавіючої сталі | Стандартна перевірка та гарантія якості
- Санітарний 3-компонентний дросельний клапан для систем контролю гігієнічної рідини
- Тенденції зворотного клапана санітарного союзу в сучасній обробці гігієнічних рідин
- Двокомпонентний фланцевий кульовий кран: принципи конструкції, правила монтажу та обмеження застосування
Залиште мені повідомлення